
La visión artificial multimodal es una evolución relevante para la inspección industrial. Ahora, además de mirar una pieza, es posible relacionar imagen, proceso y condición operativa para decidir con datos palpables.
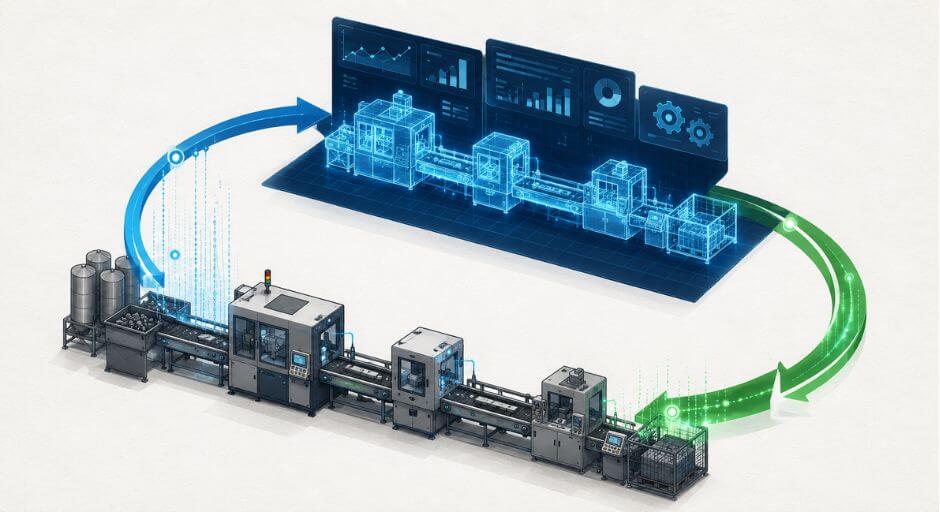
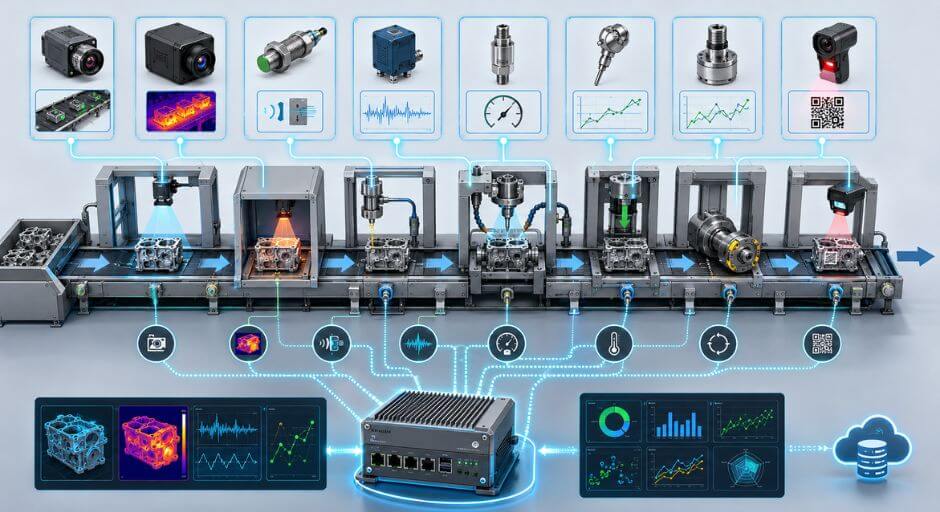
La visión artificial multimodal lleva la inspección más allá de la cámara. Estos sistemas no observan solo una superficie, una geometría o una presencia de componentes como eventos aislados, sino que relacionan la imagen con datos de proceso, tales como temperatura, presión, vibración, torque, velocidad, humedad, consumo energético, ciclos de máquina, posición de actuadores o parámetros de herramienta. La pieza, en este sentido, más que ser una fotografía en la línea, es un expediente técnico en movimiento.
Para las áreas de control de calidad, la visión artificial tradicional ha sido durante años se ha relacionado con aspectos como validar si una pieza está completa, si una etiqueta está alineada, si una soldadura tiene discontinuidades visibles, si un ensamble trae el tornillo correcto, si una superficie presenta rayas, manchas, poros o deformaciones. Para estas tareas, una cámara captura, el algoritmo compara y el sistema acepta o rechaza; lógica que sigue siendo útil, pero que presenta límites, pues muchas fallas no se explican solo por lo que aparece en la imagen.
Un defecto superficial puede tener origen térmico, mecánico, químico o de programación; una variación dimensional puede estar relacionada con desgaste de herramienta, vibración, cambio de lote, ajuste de presión o desviación de temperatura, así como una marca en una pieza puede parecer visualmente similar a otra, pero responder a causas distintas. La inspección por imagen detecta el síntoma; la integración de datos de proceso ayuda a leer la causa.
La literatura reciente sobre manufactura avanzada apunta hacia esta dirección, en la que fusionar imágenes, señales de máquina, audio, vibración, coordenadas de proceso o potencia permite mejorar tareas de monitoreo, detección de anomalías y aseguramiento de calidad cuando los datos etiquetados son limitados o cuando el proceso genera múltiples señales al mismo tiempo.
Mirada compuesta
Es importante señalar que la visión artificial multimodal no reemplaza al operador, al ingeniero de calidad ni al especialista de proceso, sino que cambia el nivel de lectura disponible para ellos. Mientras que una cámara puede registrar una rebaba, el sistema multimodal puede relacionarla con la velocidad de avance, la vida útil de la herramienta, la variación de carga del husillo y la posición exacta dentro del ciclo. Una imagen térmica puede detectar una zona fuera de rango; los datos de proceso pueden señalar si el origen está en fricción, enfriamiento, presión o tiempo de exposición.
También es posible observar cambios en líneas de ensamble, ya que un sistema de una sola cámara puede fallar por oclusiones, ángulos restringidos o variaciones de iluminación. Trabajos recientes con visión multicámara para control de ensamble muestran que integrar varias vistas permite resolver ambigüedades en componentes pequeños y reducir errores ligados a perspectiva o iluminación. Cuando esa información se combina con datos del proceso, la inspección se acerca menos a una fotografía final y más a una lectura del ciclo completo.
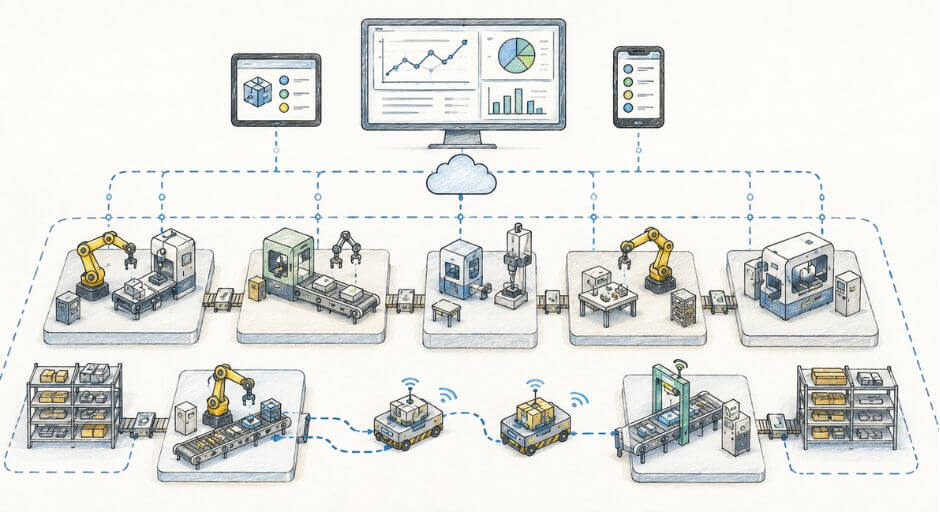
Esto importa porque la calidad no ocurre únicamente al final de línea. Se forma durante cada operación. En maquinado, moldeo, soldadura, estampado, fundición, ensamble electrónico o manufactura aditiva, la pieza acumula condiciones. Algunas se ven; otras solo aparecen en la señal. Por eso el sistema multimodal no debe entenderse como una cámara con más funciones, sino como una arquitectura de datos para producción.
La base técnica exige sincronización. Imagen y proceso deben hablar en la misma escala temporal. No basta guardar fotografías y registros de máquina en sistemas separados. La imagen debe estar asociada al lote, estación, receta, herramienta, parámetro, turno, condición ambiental y momento de captura. Sin esa relación, la información se acumula, pero no explica.
Señales internas
El valor operativo aparece cuando el sistema deja de clasificar defectos y empieza a construir relaciones., pues si un patrón visual determinado coincide con una variación de presión, el sistema puede alertar antes de producir rechazo. Si una textura aparece después de cierto número de ciclos, puede alimentar mantenimiento. Asimismo, si una desviación visual se presenta con un lote específico de material, puede orientar contención. Si el modelo detecta una correlación entre vibración y geometría, puede ajustar inspección, proceso o parada.
Algunos experimentos de monitoreo multimodal realizados en equipos de manufactura aditiva han integrado visión con señales acústicas para evaluar variaciones geométricas durante la deposición de material. En estos casos, la combinación de cámara y emisión acústica logró mejor clasificación que cada señal por separado, lo que muestra el potencial de fusionar información visual con señales de proceso.
La implementación, sin embargo, no se resuelve con sensores y requiere definir qué problema se busca atacar, ya sea scrap, retrabajo, garantía, trazabilidad, liberación de producto, estabilidad de proceso o mantenimiento. También es vital tener implementado un buen gobierno de datos, además de criterios de calidad, integración con sistemas de planta y modelos entrenados con información representativa.
En visión artificial, la falta de ejemplos de defectos reales sigue siendo una barrera, porque muchas líneas producen grandes volúmenes de piezas correctas y pocos casos de falla. Estudios sobre detección visual de defectos señalan que los modelos pueden ser frágiles cuando entrenan con datos repetitivos o con pocas desviaciones.
No es que la visión artificial multimodal convierta la planta en un laboratorio de imágenespero si la obliga a registrar mejor lo que ya ocurre. Una cámara puede decir que algo cambió; los datos de proceso pueden explicar cuándo, dónde y bajo qué condición ocurrió. La pieza, al final, no solo debe verse bien, debe poder contar la historia de cómo y bajo qué condiciones llegó hasta ahí.